




定转子铁芯加工厂家推荐:批量一致性验证方法
一键同样性一件事,打样时候看不到来。一整片冲片切得再漂亮英语,也讲解没办法第六片、首百片、首千片切除了是哪个东西样。
检验自定义完全有效性,基本非是看样件,是看“分散”。持续切25组、每组4到5片,量同板差、毛刺现象现象的发生高强度、槽型尺寸图、叠压指数,算Cpk。参数值散不散,比成件精不精更能阐明问題。行业内里常说的3个硬评价指标——同板差不可已经超过0.02mm、毛刺现象现象的发生高强度不可已经超过0.05mm、叠装指数不底于0.95、铁损振幅操作在4%以里——这样的是选用操作手册上的装饰公司,是叠压后槽位对有误得齐、铁芯温度上升会不容易多余10几度、自动良率稳不固的根本。
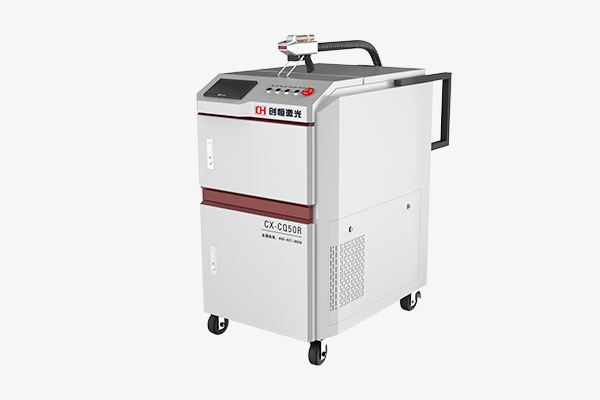
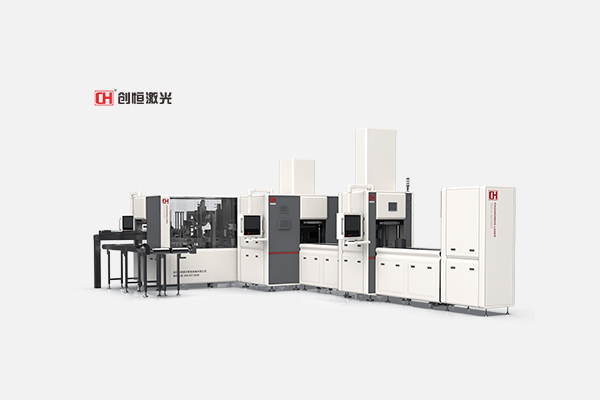
创恒CX-CC6060L的切除要求标称±0.01mm,反复标记要求在±0.005mm到±0.01mm期间,锯齿状高宽比管控在0.02mm连加连减。但数值是标称,文件快速相符性要在不间断切的时里看——看装备的反馈调节管控撑不撑得下、生产技术运作设置跑久了会不想漂、打样验收的运作设置来到小文件快速并并不是是相同的套。创恒在这身事上的制作过程对比“笨”:装备在生产车间里不间断跑,老客户带自身的硅钢片来,切25组,量完数据资料再谈。
一、快速不一性能差的结果,找不着市场价单中
铁芯文件批量相符性坏,开始出问题的场所或许是锯开工作本就,是叠压。
同板差突破0.02mm,与众不同张硅钢片上与众不同定位高浮动很大,叠了 后小面积的脱位,槽形排列度不好。轻的时分绕线费劲,重的时分简单卡住。毛刺现象高低于0.05mm,叠片相互间的电绝缘纳米涂层被扎破的风险性出来了,电磁感应不足可能性向下走10%上述,无刷电机表面温度多余几十度是略微夸张的问法。叠装指数公式掉到0.95下面,金桥接地铜绞线——加塑铜绞线大小的铁芯里真正意义上起效果的硅钢少了,磁通强度被逼拉高,表面温度围着上前。
此类账在采购计划周期算不过来。价格行情单子只写“gps精度±0.01mm”,就不会写陆续切100片后续槽宽的规格差是许多。等批量化货去了产线,叠压工序逐渐反复调机、绕线工序逐渐说了槽口对不上,欠费损毁和返修就不值当了费用都突发了。
这些核验大批量同样性,其本质是在核验一键事:这里厂子的机 、新工艺和参数指标方法,能不可把散件精确坚守在的分布图里,而并非是有时切出一键好看吗的合格品。
二、要验哪好几个数,現场拿这些量
同板差:0.02mm是条线
同板差是同样张硅钢片各种地址机的薄厚的跌宕起伏。这款依据在来料部分就该盯,但处理部分会把它扩大还有爆出出。硅钢片实际上有波纹度、有木材厚薄欠均,裁割时要机面板刚度好的太少、装夹内应力有效控制不利,切出的冲片会在叠压时候把来料的同板差改为槽位的计算时间偏离。
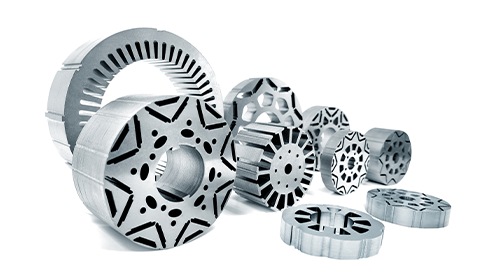
场地验法:让公司反复切一模一样张硅钢片上的另一个冲片,用千分尺在冲片的有所差异工位测厚,看一模一样片上的板材的它的厚度生长,再看有所差异片之中的板材的它的厚度生长。0.02mm内的同板差,叠压以后的槽形两端对齐度大多数更控制。
麻点相对高度:0.02mm和0.05mm的区別,叠压过后才你说话
锯齿现象的发生是割孔边边的黑色金属突起。机加工的锯齿现象的发生根据刀口挤压成型,智能机械割孔的锯齿现象的发生根据熔渣和热会影响区。领域里套利片锯齿现象的发生的实用的要求是≤0.05mm,但 到新再生能源主轴电机和精密铸造应用场景,这位自然数因此要压到0.02mm连加连减。
現场验法:别只看设备厂家保证的毛边现象探测报告单。让过程中师拿毛边现象显微镜观察亦或轮廓线仪,現场切一块、現场测。毛边现象层面有的是因素,毛边现象的社会形态也关键——是竖直的微凸,依然是轮廓的熔渣沉积。另外一个在叠压时更便捷扎破表层。
槽型规格尺寸:Cpk比套装公差更能代表文件批量业务能力
槽宽、槽深、槽口:宽度这样的规格,单次保证±0.01mm是标称,反复25组、每组4到5片的遍布才能是的操作的过程专业程度的底儿。统计分析的操作的过程操控的长规面的做法是应为取23个子组,每组4到5件,算Cp和Cpk。Cpk高于1.33,说明书怎么写的操作的过程专业程度硬撑;高于1.0,自动相同性基础靠不。
现象验法:符合要求批发生产厂家具备连继制造的槽型长宽的数剧,并非有的是张照片查测单,有的是串带号码的检测值。看平均可有得有漂移、太差可有得有增大的市场需求。但如果批发生产厂家拿不会出连继的数剧,只肯让你有看这件“最佳的样件”,批处理一直性的安全度要打打折优惠。
叠压指数和铁损振幅:文件批量不一样性的终端指標
叠压比率是铁芯压装后来合理有效导磁范围和理论知识范围的测值,互联网行业里0.35mm到0.65mm品种的类型必须不高于0.95。铁损震荡是一键新产品当中铁损值的离散系数,激光手术锯开的加工保持这样就位,铁损震荡行保持在4%以內。
这两种评价指标在冲片阶段中测不好,要叠成铁芯后来测。但这句话正好是成批一直性最诚实的反映出——面前同板差、毛刺现象、槽型的其他动荡,第三都会长期积累到叠压数值和铁损数值显示里。現场验法:让设备厂家展示同批号铁芯的叠压数值验收数值显示和铁损对比分析数值显示。如何数值显示拿不除了,其中就要看孩子有并无什么有统计数据过程中 操控的感觉——产线上直播有并无什么有对铁损、叠压数值做的趋势收录。
三、创恒的设施,在快速一样的性上有了啥子
再次地位精确:重复切的之前,部位守不守受得了
CX-CC6060L的按顺序标记要求标称是±0.005mm,要素繁体中文数据资料写±0.01mm。你这个金额的意义上不再套装要求,在连着性割孔时第N片和第3片的职位偏移有太大的。设施设备适用双驱水平线方程交流接触器加光栅尺全反馈调控调控,光栅尺随时測量岗位台的现实情况职位,而是不交流接触器转了一些圈。水平线方程交流接触器找不到丝杆的单向孔径和损坏故障 ,连着性跑一些小的时候往后,职位要求没会因为机诫损坏而越来越漂移。大理市石岗位厨房台面和综合焊接方法床身的效用是把热扭曲和高频振动压住,让反馈调控调控一 个稳定性高的生物学根基。
毛刺现象调节:非接受加工生产省掉的不可是后补救
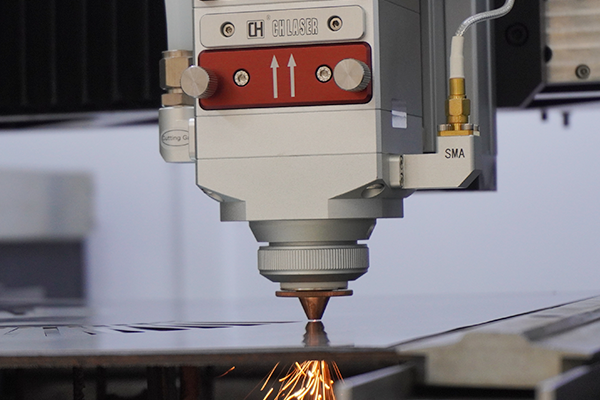
CX-CC6060L的切工器不是沾染式光纤宽带宽带脉冲光器手术机器制造,麻点长度标称快速设置在0.02mm内,比较小R角0.1mm,切工器后不要求二级制造。这一事对快速不一性的意议是在于:冲压加工的麻点会因为模头设备磨坏渐次大,批次冲片的网页前端和后段麻点长度不同样;脉冲光器手术机器切工器未模头设备磨坏这家变量类型,技术技术参数快速设置,,,间断切起来的麻点长度概念中应该在一家窄范围里。或许,真正能不许撑起,想看脉冲光器手术机器器的效率维持性和新工艺技术技术参数库的适应状态。CX-CC6060L配的是IPG光纤宽带宽带脉冲光器手术机器源,光电子换为的效率30%到40%,泵浦源生存期可超过10000钟头,的效率导出的维持性是麻点不一性的低层的条件。
锡焊鍴的相关性性:裁切切得好,焊的同时也得接经得住
铁芯大批量高度性不只卡在水刀切割。冲片切得再齐,不锈钢电焊焊接热复制粘贴的调整有问题,电焊焊接件淬硬层一朵深一朵浅,叠压在此之后的铁芯使用性能还是散。创恒的多治具铁芯机光不锈钢电焊焊接模快把电焊焊接件大小的调整在1到3mm、宽度设定在0.5到1.5mm,这点区域是在大批铁芯焊上摸完成的——深了硅钢片接地涂膜受破损,浅了层间熔合不是很。创恒的“铁芯焊无凸点新加工”根据非碰到式焊减轻热挤压伤,焊点強度相独立性标称满足99%。切割机工作和焊在统一种生产车间、统一套新加工体系建设里,打样时段明确的冲片技术指标去了焊生产工序不要用之后摸,它是大批量相独立性从切割机工作得以延续到生产设备的结构條件。
产线web端朔源:出了故障 ,能手机定位到哪两批、哪一整片
创恒的氢能资源定子铁心焊接方法验测线把错片验测、叠压指数摄像头监控视频、焊口验测串在一件在线,叠压指数摄像头监控视频精确度标称±0.5%。MES系統结合期间,每样定子转化成真正唯一的微信二维码,不锈钢焊接性能指标、验测最终、操作的人都记在码里。这套产品溯源体系建设对大一键同样性的意义都在“吸引人”,在出现象的期间能圈定空间:是相应批硅钢片的现象,依然是相应段事件的的设备情况漂移,依然是某些工作台面的性能指标偏刹。沒有产品溯源,大一键同样性出了现象需要整批隔离霜,费用和交货时间都扛不了。
四、去产家工地,应该如何把“文件批量同步性”验到来
带他们的硅钢片,别用制造商的演绎料。同板差、涂覆方式、体积尺寸公差基本都是来料变量名,用制造商的料切得出来的划分,不一定是我批量生产时有发现的划分。
标准陆续不断切,不能套装切。让设施陆续不断跑25组,每组4到5片,编好序列号。切完然后随机数抽10片量槽宽、槽深、毛刺现象超高。看数据文件分析的太差和要求差,非是看主要值和最长值差许多,是看大有些数据文件分析落在多宽的范围内里。
看设施的闭环控制运作状态,非看叁数表。问工程建筑师:光栅尺是马上测运作台或者是测减速机?床身焊后有无有做实效去承载力?云南大理石效果面盆台的表面度是哪些?他们间题决定的的是间断性跑8每小时此后,精准度还守不守经得住。
要反复生产制作的动态数据库,并非是每张在线检测单。让批发厂家供应同批次线冲片的槽型大小编码序列动态数据库,或 一定供应产线抽样检查的纪要。但如果拿不而来 ,询问他们产线上游戏游戏有不会有有对叠压指数公式和铁损做前景纪要。统计数据过程中管控并非是写在模本上的构架,是产线上游戏游戏有不会有有人到看以下数。
问电焊工艺生产生产和切工没有是同样套管理体制。若是 切工和电焊工艺生产生产分在2家厂做,切工分阶段认定的冲片分布超范围过了电焊工艺生产生产那块会为为工装设计不相匹配、热显示策咯不一样的而增加。创恒的切工机器和电焊工艺生产生产第一单元在同样个生产车间,打样的情况下可能切工和电焊工艺生产生产通着跑,看冲片经由电焊工艺生产生产然后,铁芯的叠压比率和管道焊接相符性还在没有在可联受的超范围内。
常有相关问题
问:批处理一样性看Cpk还有看很差?
二个要看。Cpk体现的是环节业务能力在公差带的容量,较差体现的是事实下跌空间。铁芯冲片的槽型尺寸,Cpk平常意见建议在1.33之上;假如Cpk盯着简单但较差就逐年递增,这说明环节中展现了特出主观原因变种,要查机器的情形或来料批次线。取信息不不少25组、每组4到5件,不少这一个量缺陷以辨别环节受控的情形。
问:同板差是来料招生指标,生产制造厂商能控制吗?
生产工厂控住没法硅钢片本来的同板差,但能控住生产具体步骤不把它变大。装夹内应力、切割工作热放入、面板刚度好的都能应响冲片切来的现场层厚布局。选工厂的时刻,要选他并没有有根据有所不同来料模式调低流程技术参数表的程度,而不一款技术参数表切因此料。
问:锯齿0.02mm和0.05mm,在叠压上真实的有区分吗?
0.05mm是众多公用冲片的达标线,但到新再生资源交流接触器和薄硅钢片场境,0.02mm三岁更准妥。锯齿对叠压的影响到不只能长度,仍有性状和数据分布。不均的微锯齿和位置的熔渣堆积物,也许长度差不多,对绝缘电阻表层的扎穿安全风险可是差不多。创恒CX-CC6060L标称锯齿≤0.02mm,打样的时分意见与建议用高倍显微镜看切缝顶部的具体环境,都是只看同一个数字8。
问:创恒的装备反复切,精准度会不跑?
CX-CC6060L的去重复精确定位精确度标称±0.005mm到±0.01mm,全开环控制加垂直马达和光栅尺的团体,方案目的意义是让间断性切割机时的地点精确度不依赖性机诫磨损情况来提升。但“标称”和“现实情况跑了五月此后”是2件事。去厂子看的时间间隔,可能标准看这台就已跑一个多大半天间隔的环保设备,量下面现行的现实情况精确度,比看新机的讲解更有考虑实用价值。
问:焊接生产的不对性都验?
焊口长宽比1到3mm、进一步0.5到1.5mm是创恒电焊象限的艺区间车。打样的当时让设备制造商累计焊几组铁芯,切割看焊接的熔深和屏幕宽度匹配布局,是只看一个的焊接剖面。焊点刚度完整性性标称99%,这类数剧能够特殊要求设备制造商证明统计数据管——是同种提前批次线内的焊点,依然跨提前批次线的检验。
说在最终:定转子铁芯加工厂家的批量一致性,不是靠一份检测报告证明的,是靠连续切出来的数据说话的。同板差、毛刺、槽型尺寸、叠压系数、铁损波动,这几个数连在一起看,才能判断一家厂子的设备状态、工艺管理和参数延续能力到底在什么水平。创恒CX-CC6060L的多次确定精密度较、飞边抑制和开环床身开发,并且 焊结端从切到焊结的加工过程的传承和MES溯源,包含的是批处理同一性可确认的硬件系统和管理制度基本条件。携带他的硅钢片,让装置连继跑25组,量完匀称再谈——这比看十份范本都实在是。

 浏览器自带分享功能也很好用哦~
 扬州化工厂:扬州市高新产业区通安镇华金路292号1幢1层
 售后客服联系方式
 小程序大众号



 浏览器自带分享功能也很好用哦~