




报道中间
News center
新能源电机铁芯打样中冲压工艺的关键要点
新能源电机铁芯打样中的冲压工艺涉及模具、材料、设备、参数以及质量控制等多个关键要点。只有在每个环节都做到精确把控,才能为后续的电机生产提供高质量的铁芯冲片,推动新能源电机产业的高质量发展。
2025-04-10 17:06:33爱游戏手机登录入口-爱游戏(中国)行业
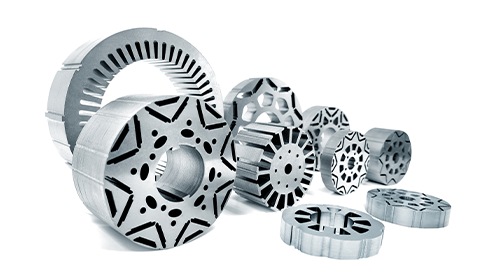
在新资源同步电机的工作的环节里,铁芯的冲压加工生产工艺对好产品格量起着决心性反应,尤为是在打样阶段中,,准确撑握主要基本原则至关首要。模貝设置与塑造是冷冲压施工工艺的首要前提。模貝的核算高精准度立即来决定了铁芯冲片的大小核算高精准度与造型准确的性。在打样时,需按照铁芯的设置图纸尺寸,运营先进集体的核算机辅佐性设置(CAD)和核算机辅佐性塑造(CAM)高技术,潜心塑造高核算高精准度模貝。模貝的外观模糊度也没有容强化,过分模糊的外观会使冲片外观呈现裂痕,关系铁芯的局部性能指标。从而,要按照高精度加工制作机制,事关模貝外观滑腻,以保驾护航冲片的外观性能。素材选与加工制作都关键因素。新发热能源马达马达铁芯适用的硅钢片,其材質优点对冲套利压结果不良影响不小。有区别 钢材钢种的硅钢片,在磁导率、铁损、抗拉强度等问题普遍存在区别。打样时,要基于马达马达的特点想要,随意挑选适于钢材钢种的硅钢片。但是,在模具五金五金冲压模具前,需对硅钢片进行预加工制作,造问淬火加工制作,消去素材内外部压力,调节其加工制作特点,影响模具五金五金冲压模具阶段中出显波浪纹、断裂等缺点的几率比。互相,为提供硅钢片的接地特点和抗冲击不锈钢性,基本会在其面涂覆接地纳米耐磨涂层,这也都要在模具五金五金冲压模具前来完成,但是要衡量纳米耐磨涂层在模具五金五金冲压模具阶段中也不会脫落或损伤。压铸装备的选定与复位随便密切相关压铸加工过程的方案成效。快速路、高定位的精密度等级的压铸装备能提供分娩速率和冲片性能。在打样关键期,要据铁芯冲片的的长度、图案有难度化成度以及分娩批量化,合情合理选定压铸装备的排水量、旅程和压铸快速等叁数。诸如,而言的长度较小、图案有难度化的铁芯冲片,需选定排水量适当、定位的精密度等级高且能管理快速路压铸的装备。装备复位时,要切实保障 冲压机床的滑块的运动定位的精密度等级,切实保障凸模和凹模的宽度不均共同,这对管理冲片的刀痕高强度、的长度定位的精密度等级和冲切性能极其重点。宽度过大,冲片会发生较高刀痕,的长度定位的精密度等级增涨;宽度过小,则会造成塑料模摩擦加快,以及损伤塑料模。模具五金冷挤压生产技术技术技术指标的推广是确认铁芯冲片线产品质量的重要性要素。模具五金冷挤压强度、模具五金冷挤压力、保压精力等技术指标全面相关联,须要总体調整。模具五金冷挤压强度过快,或者使冲片因反力欠匀而引发变化;模具五金冷挤压力不到位,不了使建材全面剥离 ,使得冲片非核心不平整;保压精力过短,建材在冲切后不能够维持压延成型。在打样流程中,要借助一次试验报告,综合现实原因,得到比较适合的生产技术技术技术指标团体,以兑换高线产品质量的铁芯冲片。在压铸新工艺历程中,还需期重视对铁芯冲片产品的立刻视频评估与操控。可采取网上验测的设备,风险对冲套利片的长宽比精密度较、外壁产品等来完成立刻视频验测,假如知道相关问题,立刻完成调节压铸新工艺新工艺参数值或塑料模具情况下。此外,要风险对冲套利压新工艺后的铁芯冲片来完成抽样检验员检验员,的运用工程专业的校正产品和验测方法手段,如三坐标值校正仪、金相光学显微镜等,对其长宽比精密度较、整洁度、毛刺现象的发生极高包括微观粒子组建等来完成整体风格验测,确认冲片产品符合标准开发追求。
新能源电机铁芯打样中的冲压工艺涉及模具、材料、设备、参数以及质量控制等多个关键要点。只有在每个环节都做到精确把控,才能为后续的电机生产提供高质量的铁芯冲片,推动新能源电机产业的高质量发展。

 浏览器自带分享功能也很好用哦~
| 并于自己
深耕细作于为金融业各业提供了全仪器离子束的生产制作仪器及定时化产线的处理好策划方案,有着超15000+㎡大现时代化的的生产集地
 郑州工厂里:郑州市高新科技区通安镇华金路292号1幢1层
 客户服务热线我的微信
 手机微信公共号


首选区号

 浏览器自带分享功能也很好用哦~
✔读取取得成功×