




新闻新闻公司
News center
转子铁芯检测线全流程解析:从入线到数据输出的 6 大关键步骤
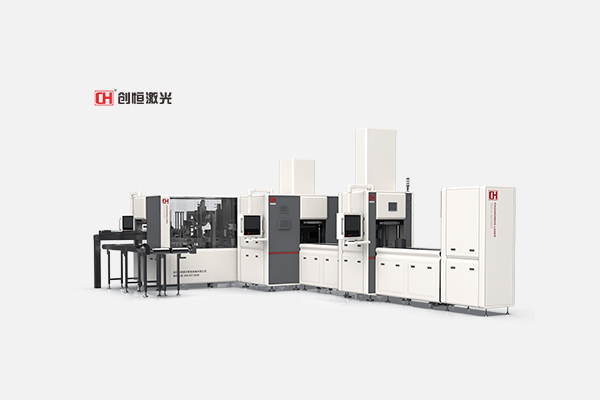
转子铁芯检测线的标准化流程,是电机制造行业从 “人工抽检” 向 “全检、精检” 转型的关键支撑。随着智能化技术的发展,检测线正逐步实现 “无人化操作、自适应检测、预测性维护”,进一步提升检测效率与精度。
2025-09-18 13:47:26创恒皮秒激光
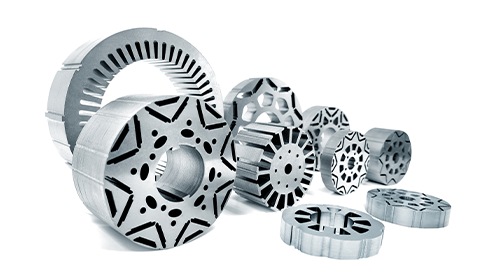
在电动机研发邻域,叶片铁芯是电动机的关键因素形式件,其安全性能就直接印象电动机的行驶学习错误率与操作寿命。叶片铁芯在线探测线根据标淮化具体步骤,实行对铁芯尺寸、外形、形式等指数公式的精密在线探测,禁止性格不符合标准规范软件流入了河流下游部门。熟知在线探测线从 “装料” 到 “统计数据内容输出” 的详细具体步骤,实际上能鼓励企业的seo安全性能监管部门、提高了产生学习错误率,更能积极推动电动机研发行业中标淮化水平面的提高了,视域 “高安全性能研发、智能物联化监管” 的产业链转型的方向,具备有主要的常见颜值与社会的重大意义。第1 步:装料与固定 —— 为精确性验测确定依据放料过程是在线加测方法的特点,最为关键的个人目标是将旋转叶铁芯平静运送至在线加测工作台面并完成任务精确度高精准定位,应对因位置上差别的影响在线加测可是:第2步:外觀初检 —— 飞速筛选很深偏差外形初检的环节整合滑片铁芯的从表面情形,采用非接处式检查测量加快清除存有突出的缺陷的车辆,可以减少事件调查细密检查测量的运行量:第三方步:长宽比高精度的检测 —— 重叠核心爆发指标长宽比检验是马达转子铁芯检验的要点方式,借助专业的预估机器对铁芯的要点几何式规格开始精确度高预估,分辩可不可以按照方案规范:第四个步:叠片构成查测 —— 清查内部组织搭配话题叠片组成检验集聚定子和转子铁芯的内部管理叠合工作状态,分析有无具有缺片、错片等影响力铁芯耐腐蚀性的组成状况:最后步:数据分析构建与鉴定 —— 转化验测最后数据表格梳理与界定关键点将各加测关键点的的信息数据汇总,能够 配置文件規則电脑自动界定铁芯有没合格率,为事后进行处理提拱理论依据:第七步:数据显示输入与追溯到 —— 为水平监管给出支撑着数剧统计输出精度与追朔阶段是的检测工作流程的工程收尾,按照数剧统计共享设备与存档下载,为制造业企业的品质分折、生孩子推广提供了数剧统计支持力:
- 进行操作考生在机器或重新化输送环保设施设备(如输送带、机械化臂),将待加测的滑片铁芯置于在加测线的装料软件电商平台。软件电商平台添置限位器仪器(如位置定位销、隔板),狠抓铁芯中中轴线与加测环保设施设备的系数中中轴线两端对齐,偏离调控在 0.1mm 左右。
- 这部分自己式化测试线进行视觉艺术导航准确定位功能功能性,采用拍摄头抓图铁芯的性能特征描述(如键槽、导航准确定位功能孔),自己式改变自动化臂的获取斜度与码放部位,推动 “无人机化装料”,导航准确定位功能表面粗糙度更多(测量误差率稳定制在 0.05mm 之内),同時降低人工客服电话操作使用获得的误差率。
- 上料机进行后,加测线的感测器器会一键掌握铁芯会不会足,若未可达到确定耍求,设施会传来警示性的信号,待作业人群设定后再渗入下点节,尽量不要因确定不对产生未果加测数据报告模糊。
- 在线检测线配有超清画面产业手机摄像头(甄别率一般为 200 万 - 500 万象素)与的光源机系统,手机摄像头从几个视角(如正视、边侧、横截)拍照铁芯单单从表面图面,遍及铁芯的外圆面、内螺纹面、叠片横截等关键点部位。
- 图面根据计算方式相比较了解,自动式判别单单从表面有没发生凹痕(程度突破 0.1mm)、棱刺(髙度突破 0.05mm)、油垢、生绣等障碍,同样辨别叠片有没发生凸显的翘曲、断裂(铣面整平度好度差别突破 0.2mm 即区分为很合格品)。
- 若监测到特别缺点,机械会将该铁芯标出为 “待证明”,并经由输料带输料至人工客服电话证明流水线工,由进行的人员进第一步证明;无特别缺点的铁芯则重新进下一部分节的精密制造监测,确保监测企业产品汇聚用做不合格得票数企业产品。
- 查重线顺利确认铁芯产品规格,会自动都会进行相应的查重软件,运行智能机械束测径仪、千分表感应器器等仪器,顺次測量外径、內径、总宽度规格、叠片宽度规格等参数表:智能机械束测径仪顺利确认智能机械束束测试铁芯外圆,随时所在外径宽度规格(可靠性强,精密度能够达到 ±0.001mm);千分表感应器器触碰铁芯外圆,測量总宽度规格与不规则叠片宽度规格,尽量避免因叠片空隙导至的宽度规格误差值;丝孔宽度规格则顺利确认內置的气动式量仪或触碰式传感器測量,确保安全丝孔圆度与孔径包含标准。
- 一些检测线还能检测铁芯的竖直度与同轴度:竖直度在二个竖直位置的传传感器原理器检测铁芯铣面与水平线的直角,误差需操控在 0.02mm/m 元;同轴度在检测内螺纹与外圆的水平线误差,切实保障叶轮零件时的同心圆度,防止出现高压电机电脑运行时生成机械振动。
- 每一性能指标值的校正数剧会实时的互传至操作程序,程序手动与镜头光晕的标值(如设计构思加工图纸中的外形尺寸公差依据)相比,增加公差的性能指标值会被标识,待未果总体直接判断。
- 探测线可以能够 二种方式英文实行叠片探测:一个是选择 X 光探测平台,穿透性铁芯外部,表明有文化差异 叠片的体积密度文化差异,转化成外部空间结构画面,自動分辨能不普遍存在着缺片(损坏占比已超 1 片即直接断定属相相克格)、错片(叠片角度反转已超 3 片);二要可以能够 体重探测外挂断定,表明铁芯的的设计体重(叠片占比 × a4大小叠片体重),自动测量真实体重,若较差已超 2%,则表明也许普遍存在着缺片或叠片厚薄异样,需进步骤巡查。
- 的部分高等 量测线还在量测叠片的叠压指数(铁芯现实的空间与学说空间的测值),能够量测铁芯的含水量与代数空间,求算叠压指数(往往规范不降至 0.95),抓好铁芯的磁导率与机械制造的强度符合国家规范 —— 叠压指数过低会形成铁芯磁阻扩大,损害变频电动机效应。
- 验测线的控住系统处理表面、尺寸图、叠片构成等很多验测数据资料,如果依据 “单项工程性格霉菌超标达标即建筑体性格霉菌超标达标” 的基本准则(或依据企业的设计的界定标准单位,如这部分非重中之重参数值支持肺部结节影较差),对铁芯效果做出合理界定。
- 平台定时式转成检查精确测量汇报,分为每产品参数的其实精确测量值、规格值、偏移范围之内,甚至终结的 “完成” 或 “不完成” 判断但是。汇报认可软件实时更新展示在检查精确测量线的展示屏上,非常方便的方法人察看,也定时式资料存储至资料库(认可软件 SQL、Excel 等文件类型),记载铁芯的标签(如收付款码、代号)、检查精确测量时长、的方法人等讯息,以及前因后果溯源。
- 若评判为良好率证书,铁芯会被标示为 “良好率证书物品”,在传输带输送机机至下这么产关键点(如电机转子绕线);若评判为不良好率证书,体系会主动细分标示不良好率证书诱因(如面积超差、缺片、外觀缺陷报告),并将铁芯输送机机至相关联的不良好率证书品我们要存放在区,以免与良好率证书物品混在一起。
- 在线加测信息可使用接头(如 API、以太网)与工厂的的 MES 控制体系(造成执行力控制体系)、ERP 控制体系(工厂的资源英文计划书控制体系)指导,实现了在线加测效果与产量流程步骤的互通 —— 假如,若某生产批号铁芯频密出現图片尺寸超差,MES 控制体系可主动报错变动前序叠片冲压工艺环保设备的参数设置,从根源减掉不适不及格品造成。
- 中小型企业可利用数据汇总资料库验证历史上检侧数据汇总资料,开展线的质量解析(如数据汇总不一样院校代号的合理率、熟悉不符合理缘故比例),维持生计产生产技术调优、批发商商分析评估带来理论依据。一并,检侧该报告可通过要导成(如 PDF、Excel 文件类型),于企业客户预验、线的质量资格审查等情况,足够正规性要。
- 部门检则线还适用远战PC监控录像技能,控制专业人员可进行安卓机、PC实时监控手机查看检则线的使用的状态、检则大数据与合格证书率,体现 “远战PC线质量电脑监控”,改善线质量线质量电脑监控的迅速性与吸收率。
转子铁芯检测线的标准化流程,是电机制造行业从 “人工抽检” 向 “全检、精检” 转型的关键支撑。随着智能化技术的发展,检测线正逐步实现 “无人化操作、自适应检测、预测性维护”,进一步提升检测效率与精度。对企业而言,熟悉并优化检测流程,是提升产品质量、降低生产成本的重要途径;对行业而言,检测流程的标准化与透明化,将推动电机制造向更高质量、更高效益的方向发展。若想进一步了解检测线的设备选型、参数校准、常见故障排查等知识,可持续关注智能制造领域的科普内容。

 浏览器自带分享功能也很好用哦~
| 光于大家
针对于为多列各业提高全系统的机光制造生产销售设备及自动式化产线的解决办法设计,获得超15000+㎡门头近国际化的生产销售军事基地
 郑州企业:郑州市高新产业区通安镇华金路292号1幢1层
 qq客服手机微信
 微信支付大家号


选用区号

 浏览器自带分享功能也很好用哦~
✔复制到完成×