




撤消
清零收录时代记载
彻底清除记录查询历吏记录表

新能源汽车动力电池激光焊接解决方案

 浏览器自带分享功能也很好用哦~
新能源汽车的持续火热,也为动力电池企业带来了新机遇。新能源汽车电池、电机、电控三大中心零部件中,动力电池在整车成本中所占比例更高,也直接决定整车性能。生产设备的精度和自动化水平将直接影响到电池的质量、效率和一致性。激光技术作为一种先进的加工技术,是高性能动力电池生产的更佳选择。
新能源汽车动力电池激光焊接解决方案
新能源汽车的持续火热,也为动力电池企业带来了新机遇。新能源汽车电池、电机、电控三大中心零部件中,动力电池在整车成本中所占比例更高,也直接决定整车性能。生产设备的精度和自动化水平将直接影响到电池的质量、效率和一致性。激光技术作为一种先进的加工技术,是高性能动力电池生产的更佳选择。
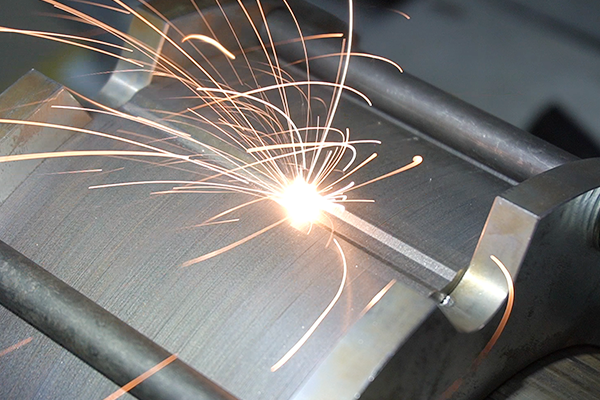
1.0豪米一些,主要设备厂家迄今为止利用微型蓄电池储电量其他罩壳相关材料板材的厚度以0.6mm和0.8mm不同为之主要。点焊行为关键以分成侧焊和顶焊,中仅侧焊的关键利益是对锂电池外部的后果较小,飞散物不容易贸然迈入壳盖后侧。

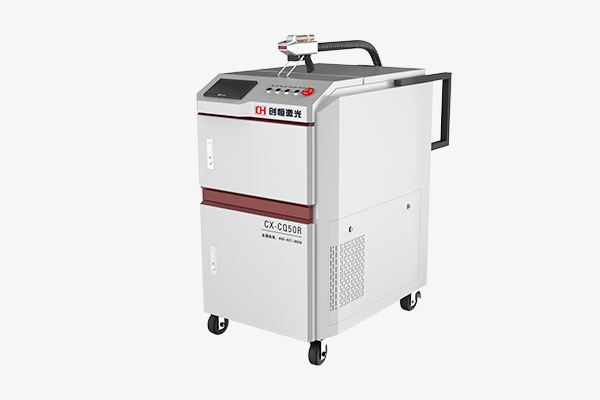
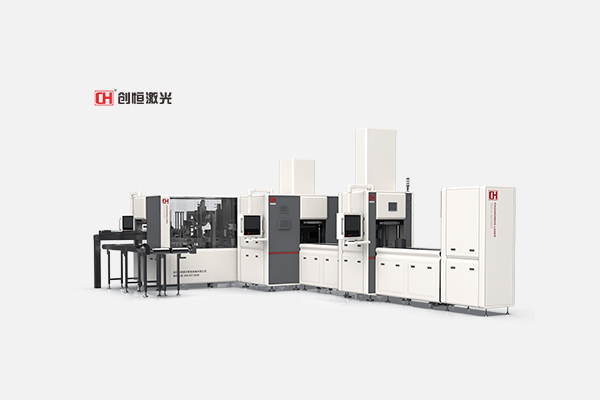
创恒激光焊接机械手优点

whchjg-001.jz.aitsite.cn


| 针对自己
专注力于为医疗行业各业可以提供全系统性机光制作机及会智能工业产线的解决方法方式,有着超15000+㎡大中型当今化的制造幼儿园
 昆山服装厂:昆山市高新技术区通安镇华金路292号1幢1层
 电话客服我的微信
 手机微信消费者号


选购区号

 浏览器自带分享功能也很好用哦~
✔重复成功的 ×