




激光焊接机选型第一课:先确认材料,再确定功率
先聊其中一个真的调试车翻实地现场
去年底建立一个做铝镁合金新燃料二手车托板的同事找到我,说两人进厂买回单台1500W激光焊接机,焊不锈钢挺顺的,结果一上铝件就翻车——焊缝全是气孔,熔深不够,一掰就裂。他以为是操作问题,换了三个焊工,调了半个月参数,最后发现根本不是人的问题:铝对光纤激光的吸收率只有不锈钢的三分之一左右,导热还快,1500W焊不锈钢绰绰有余,焊铝就是小马拉大车。
这件事所谓就句话话:选激光机器焊接生产机,工作功率不再是拍脑门定的,建筑材料才称得上起点网。
爱游戏手机登录入口-爱游戏(中国)从199七年练好现时,服务项目了20000多名企业,见过越多“先选公率再看原料”的设计大型翻车成功案例。下面这篇不整许多太过复杂的excel表剔凿,就按过程师真正设计的要点,把“原料→公率”这个线捋模糊不清。
材质而定马力底线,体积尺寸而定马力次数
但你可不可以把皮秒激光电焊想象一下成用增加镜烧纸——同样的的蓝天,黑纸一些就着,字纸下午起烟。资料不一样,脉冲激光的吸引率截然相反:
- 不绣钢:吸收率率好,热传导慢,温度聚焦在管道焊接,小输出就能焊透
- 高碳钢/镀锌铁皮板:吸纳率中低档,焊接方法性保持良好,属“好焊”的基本要素
- 铝锰钢:释放率低,导热性快,含糖量刚放进去就散掉,工作电压得往上面提
- 铜及铜合金:红外机光照起来大方面被射线,是排名第一的难焊村料
- 硅钢片:铁芯点焊专业,溶解率好但怕发热,功效要隐忍
切记是一个重新排列:不锈钢装饰管好焊→冷轧钢次之→铝都要更多电率→铜最难的焊。 物料会难焊,起跳电率就越高。
机的薄厚则是另外回事儿。亦是不锈钢,0.3mm和3mm对马力的需要压根不一。金属薄板怕烧穿,板厚怕焊不透——板材厚度所决定了他还在物料“起跳马力”的地基上还可以加高低。
按原料拆除:不相同原料才是该配很多额定功率
不锈钢材质的:激光行业氩弧焊的“最舒服区”
不透钢是激光器对焊最友好合作的用料一种。304不锈钢板对1064nm光纤宽带脉冲激光降解率较高,传热指数公式只剩下铝的约七分之三,热气绝不很容易散失。
板材厚度 | 强烈推荐输出功率 | 场境 |
0.1–0.3mm | 300–600W | 调节器器机壳、五金机械簿壁件 |
0.3–0.8mm | 600–1000W | 医药用具、精密仪器五金螺丝 |
0.8–2.0mm | 1000–1500W | 橱具、不锈钢304包装材料 |
2–4mm | 1500–2000W | 成分件、管材 |
4mm上 | 2000W大于 | 厚壁金属罐 |
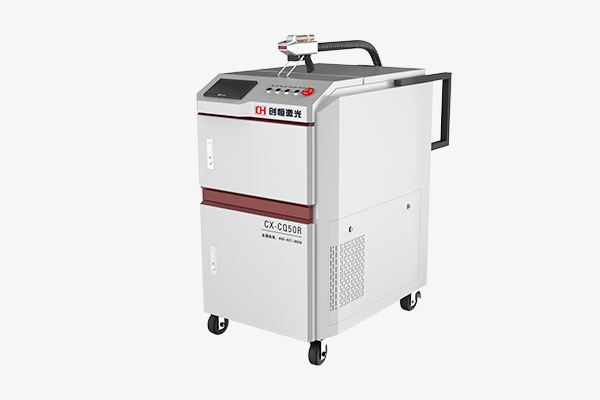
创恒CX-CE系列手持激光焊接机1000W/1500W两档功率,光束质量M²<1.2,输出功率稳定度±2%,配五米进口光纤,焊不锈钢薄板到3mm厚度基本覆盖了大多数钣金和制品场景。
铝硬质合金:热效率要往上提提当
铝的现象是两种:一方面对金属离子束初始值吸引率低,二要导热性标准值就是锈钢的3–5倍,熱量刚被挥发就及时抗扰溜了。因此焊铝,输出功率得从1000W起。
体积尺寸 | 引荐工作效率 |
0.3–0.8mm | 1000–1500W |
0.8–2.0mm | 1500–2000W |
2–4mm | 2000–3000W |
4mm这 | 3000W左右 |
创恒在打样阶段性会要点校验铝件的熔深和对接焊缝持续性,核定电机功率能不能够。太多企业觉得1500W能焊铝,预期上2mm超过铝塑板就要2000W超过才稳。
铜及红铜:难焊文件的门坎
铜对红外激光器的全散射率良好,常温的下大局部力量被全散射掉。焊铜也没有近道,只是 必须越来越高的热效率体积密度。
规格 | 举荐耗油率 |
0.3–1mm | 1500–2000W |
1–3mm | 3000W以下 |
铜料的悍接提议先打样,确保施工工艺指标再定设配。创恒公程师会选择铜料的钢材牌号(裸铜、紫铜、铍铜)和板厚,用事实上设配验正悍接结果。
合金钢/电镀锌板:平淡无奇的使用
板材厚度 | 选择工率 |
0.5–2mm | 1000–1500W |
2–5mm | 2000–3000W |
冷轧钢和镀锌钢板板手工焊接性健康,瓦数实际需求处在不銹钢和铝中。
一两个方便被忽视的车赛:硅钢片铁芯补焊
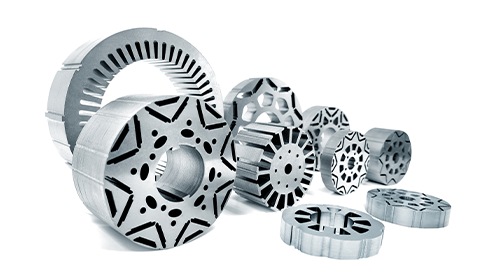
新生物质能调速电机定叶轮铁芯的脉冲光电焊,和中说的万能不锈钢电焊充分是更让人。
铁芯由0.22–0.5mm的硅钢片叠压而成,电焊焊接的内在争议是:即要能保证层间熔合抗弯难度,又不许而且温度过高毁掉硅钢片的电磁炉机械性能。 最大效率选高了,硅钢片部分温度过高,铁损上升;最大效率选变小了,层间熔合存在问题,铁芯抗弯难度不高。
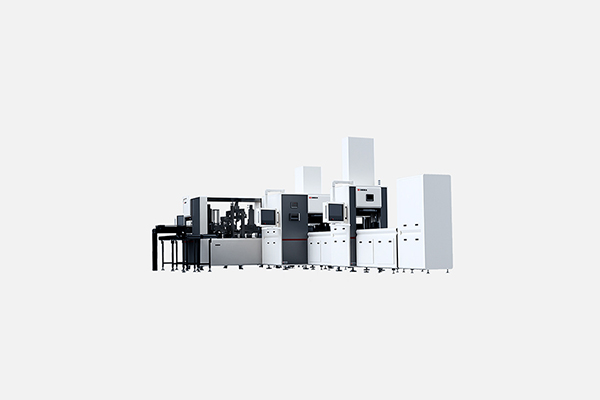
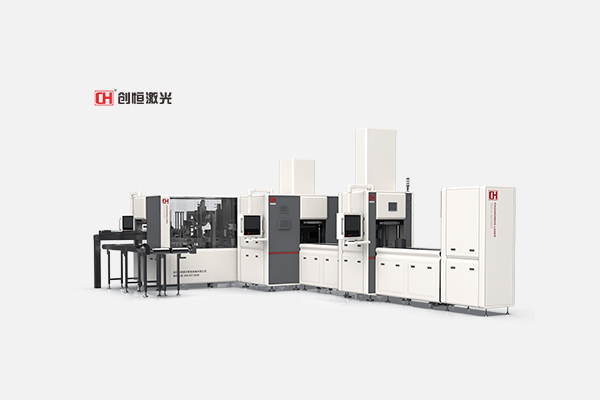
创恒的多钳台铁芯激光行业手工焊接加工工艺加工单元测试卷即是专业书籍化解一个家庭矛盾的。四钳台设计构思,放料、预压、手工焊接加工工艺加工、放料分钳台分工协作,双手工焊接加工工艺加工头的同时活动,手工焊接加工工艺加工速度慢是氩弧焊的6倍之内。焊接加工件长宽比有效把控在1–3mm、宽度0.5–1.5mm,这一个参数表之间是创恒在广泛铁芯焊接加工实行中探求出來的——既能绝对拉伸比强度比强度,又把热影响到区有效把控在带磁能可联受的区域内。
这套机器开始用在卧龙、BorgWarner、松下等新清洁电力能源电驱顶级企业公司的产线上销售。假若你做的是新清洁电力能源交流接触器铁芯,调试逻辑性和代用金属材质焊接加工几乎有所差异,最好直接性带著铁芯样件来打样。
创恒的电磁阀选型逻辑推理:先打样,再定工作功率
说这多相关材料和输出功率的相应关心,但现实情况选用中和个相关问题:电子表格是决定性,并不是标准答复。 相同标称2000W的环保设备,脉冲激光器粒子束水平不相同、裁割头显卡配置不相同,实际上的手工焊接实力能够差出一根。
因此创恒给的客户的提倡几乎都会:先打样,再挑选型。
方案很简略:我吧建筑材料、钢板厚度、电焊焊接缝追求知道创恒过程师,寄样件或发图纸文件,过程师用实践设施设备验证通过电焊焊接体验——熔深有吗有用、有吗有出气孔、热作用区极大、焊接挤压铸造怎么会样。数据信息到了,再倒推该配极大电机功率、是什么机器。
这套环节之后是创恒199七年迄今为止积聚的超10000家朋友方法数剧库,已经重叠手拿式对接焊、电脑自动控制业务站、铁芯对接焊产线的完好类产品安全体系。15000+㎡种植产业带、120+专属了与实名认证、全球13家结点组织24个钟头售后维修服务崩溃——许多是兜底的力量,但电机选型的第一,还有回那家最朴实无华的话题:
你焊的是是多少材料?多厚?焊接件规定是是多少?
把这3个毛病解答看清楚,电率自然规律就定了。
分类相关问题快问快答
问:不锈钢材料激光器焊接方法平均就能够用多么大输出功率?
答:0.1mm碳素钢管件300W就能焊,1mm作用1000W满足,2mm以上的意见1500W换挡。
问:铝和铜为啥需求很大功效?
答:铝对激光束融合率低、导电快;铜反射层率高。二者之间都需要越高的效率容重这样才能达成与钢不同的熔深。
问:创恒铁芯焊接工艺系统工作功率是大小?
答:创恒多工作台面铁芯智能机械氩弧焊单元测试卷采取光纤传输智能机械器,专为0.22–0.5mm硅钢片设计构思,详细电率表明铁芯长宽高和焊结旋律设置。
问:需要先买小工作功率设配,然后不够了再升极吗?
答:离子束焊接加工机的功效是硬件系统决定了的,不会像图片软件能够 提升。型号选择时意见与建议留出足够的20%–30%剩余,并满足未来生活1–2年的的原材料拓宽预计。创恒提拱从pc单机到整线的分一阶段性策划方案,能够 在打样一阶段性就发展规划好提高渠道。

 浏览器自带分享功能也很好用哦~
 东莞制造厂:东莞市高新技术区通安镇华金路292号1幢1层
 售后微信群聊
 电脑微信新闻媒体号



 浏览器自带分享功能也很好用哦~