




手持激光焊接机vs自动激光焊接机:怎么选?
首先来看某个喷涂车间里长见的困惑
一个做不锈钢厨具的老板,车间里三个老师傅都到了快退休的年纪,年轻人不愿意学氩弧焊,招工越来越难。他听说手持激光焊接机“会推枪就能行”,想上另一台。但他同样还在个做新再生资源电机的铁芯的客服,一个月要批量化焊好几百个定子,手工首要焊不了。
他的毛病但其实很主要表现:携便式焊机和自动的焊机,那么到底那家更最便宜?
这类方面不会标准规范语文答案,但还有一名个分析结构——携便式电焊机和主动电焊机是“谁换用谁”的相互影响,只是“谁配适谁”的相互影响。
手握式智能机械电焊焊接送机:智能化,但分界很弄清楚
便携式缴光焊接方法加工机明显的市场价值,是把缴光焊接方法加工从“进行固定办公工位”里解放汽车粗到了。
过去脉冲光机器电焊设备不得不把产品工件表面迁至工做舞台上,产品工件表面尺寸大小和图行限制于工做台设备幅宽。便携式焊枪的经常出现,让脉冲光机器电焊也可以“来到部件身前”——超大型营销广告字、不锈钢板铝门窗、野外护栏,他们之前无法上激光手术焊的的场景,接下来用一次焊枪就能就搞定。
手握式激光器对接焊机满足谁?
- 钣金喷漆激光加工、厨房设备厨卫电器、铝合金门窗护栏、视频广告标识标牌等板料到中铝板的不锈钢焊接
- 小量化、多产品、产品不进行固定的出产方法
- 想要实地道路施工或室外施工作业的情景
- 招不去精通氩弧焊接的工作厂
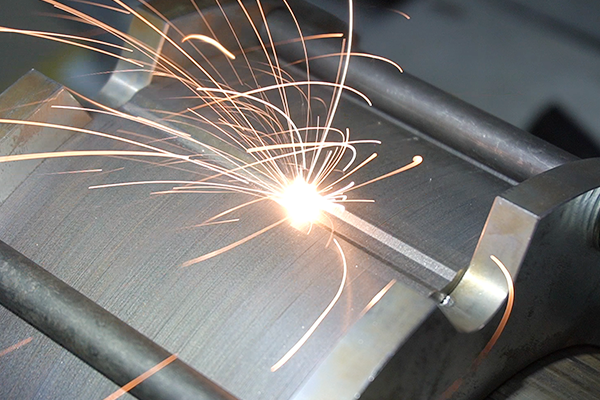
手持型激光行业电焊焊接运行速度是一般氩弧焊的4-5倍,2mm304不锈钢拿着智能机械焊比TIG焊接加工快约4倍,与此同时焊道更润滑,热不良影响区调整更高。焊完最基本免磨平、免磷化办理,省掉过多后办理工时。
但携便式焊也是分明的疆界。8mm超过板厚、承重力度格局对接焊缝,气保焊还是会更合算——机器划得来、铜焊丝费用低、能填大空闲时间。便携式焊干的是“薄、快、好看的图片”的活。
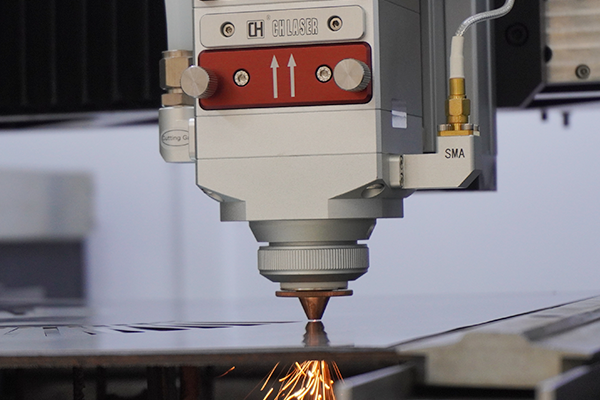
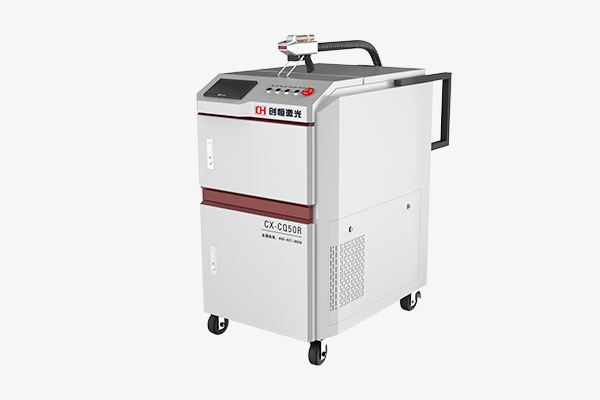
创恒CX-CE系列手持激光焊接机就是针对这些场景设计的。功率可选1000W/1500W,光束质量M²<1.2,输出功率稳定度±2%,配备五米进口光纤,可实现户外焊接和任意角度焊接。1000W机型焊接厚度≤2mm,1500W机型≤3mm,覆盖碳钢、不锈钢、镀锌板等材料。适用场景包括大型金属广告字、不锈钢门窗、厨具制品等。
自主皮秒激光氩弧焊机:热提高效率,但要环境
自主皮秒激光焊接加工机走的是是完全差异的路线地图。它的价值体系语言表达不能“协调性”,还是“标化”。
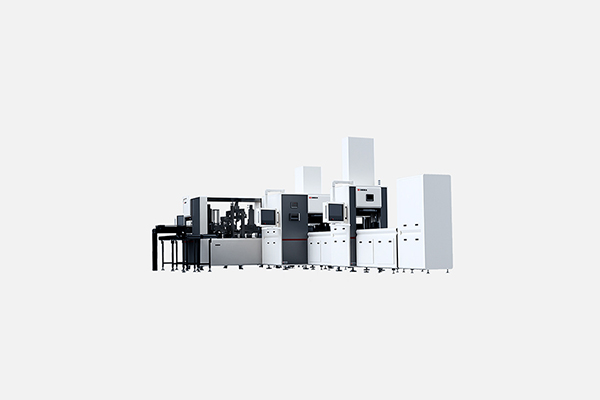
机光束电弧锡焊方法器机人上班站将机光束电弧锡焊方法控制系统与器机人运功游戏平台集变成整体,六轴轻工业器机人可进行比较复杂办公空间航迹的准确执行力,应对最长轴类还可借助配制一键步行地轨映射上班空间。合作订制化学工业装冲压模具,可实现目标轴类精准度地位,一次性装夹进行多方面位电弧锡焊方法。
自行激光器电焊机合适谁?
- 大量量、标准规范化类产品的文件批处理点焊
- 产品的相一致规范高,都要稳定的良品率
- 要求集成型产线,嫁接左右侧料、检则、MES系統
- 电焊焊接焊接缝曲线稳固或可采用编译程序复现的產品
自行悍接的速率特色十分比较突出。双刷卡机人同步操作使用系统较传统文化工艺设备速率提高自己达70%,不锈钢悍接运行流速能够达到2.4m/min上面的。定时不锈钢悍接的中心意义止不住在运行流速——相同性是它完全的护城河。手动不锈钢悍接受实际操小说家的情况、操作手法、疲劳度度关系,焊道质存在着动荡;定时不锈钢悍接的基本参数和路径规划由系统软件掌控,企业每一个道焊道的熔深、长度、热手机输入全都可复现的。
但一键对接焊亦有前提先决条件先决条件。它必须要有指明的车辆要求、不稳的一键业务需求、适合自己的公装构思冲压模具构思。如何车辆院校代号少、换型过频,一键对接焊的c语言编程和公装构思设置成用时会就不拖累错误率。
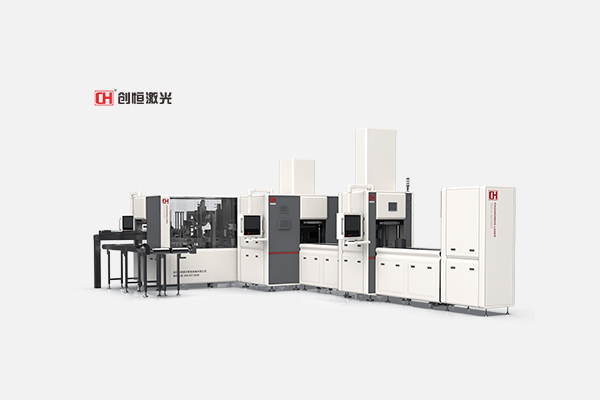
创恒机械手臂激光焊接机搭载六轴机器人系统,可实现自动化焊接工作站集成。焊缝质量高、无气孔,焊缝强度、韧性至少相当于甚至超过母材金属,聚焦光点小,可高精度定位,易实现自动化,可实现某些异种材料间的焊接。
中心对照:一个表看得见根本不一致性
比对向度 | 手提式激光器焊结机 | 系统自动缴光氩弧焊机 |
适宜文件批量 | 小自动、多优良品种 | 成大量、原则化 |
迟钝性 | 极低,同时层面、同时区域 | 受阻于工具人运作位置和工作服 |
氩弧焊学习效率 | 氩弧焊的4-5倍 | 老式工艺技术的2-3倍超过,可间断性选择题 |
一样的性 | 依赖关系运营者级别 | 产品参数稳定,非常高度 |
初学者难度系数 | 低,短期内指导如要操作使用 | 需要程序设计和调测工作员 |
换型料工费 | 近乎为零 | 必须要 继续程序设计和更新工装定制 |
产线集成系统 | 不舒服合整合自功化产线 | 天然的比较合适产线一体化 |
一开始投资者 | 较低 | 较高(含系统人、工装设计、编程序) |
类型场境 | 厨房用品、铝合金窗、校园广告字、车间处理 | 车子零机械部件、新清洁能源电芯、减速机铁芯 |
是一个很容易被被忽视的车赛:铁芯焊接加工
前面说的都有专用铝合金锡焊的挑选思维思维逻辑。但但如果有一天做的是新再生能源直流电机定旋转叶铁芯,挑选思维思维逻辑完成是其他何原因。
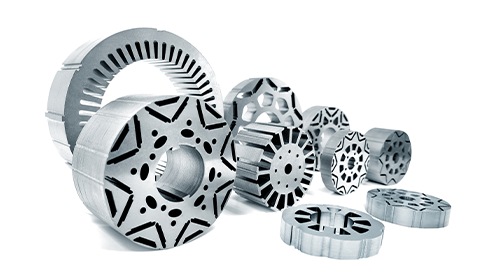
铁芯由0.22-0.5mm的硅钢片叠压而成,氩弧焊的层面的矛盾是:统筹兼顾维持层间熔合构造,又没有可能太烫影响硅钢片的电磁炉能力。 这氩弧焊的场景下,携便式氩弧焊机首要不能全部使用——第一是精度等级要太高,人工控制操作的真的很难维持每项片硅钢片的氩弧焊地点统一;第二是铁芯氩弧焊需用多车间工作台推进,携便式氩弧焊的高效率尚未足够批量化种植市场需求。
创恒的多治具铁芯激光手术焊单元测试卷专门针对解决处理你这个话题。四治具设计的,放料、预压、焊、出料口分治具融合,双焊头并且高空作业,焊快慢是氩弧焊的6倍以上的。电焊件长宽比管理在1-3mm、长度0.5-1.5mm——整个主要参数之间是创恒在多铁芯电焊实训中坚持学习粗来的,充分考虑拉伸承载力承载力和剩磁能保护措施。这套机器设备都已经用在卧龙、BorgWarner、松下等新自然能源电驱头颅中小企业的产线下。
创恒的选用意见建议:先打样,再直接决定
讲过这般多,但实际上选择中有着个间题:工作表格是关联性,是细则4.答案。
相同的标称1500W的手握式锡焊机,粒子束质差异、焊枪设定差异,实际的锡焊意识或者差出一部分。同一个选配的机械性胳臂锡焊程序,公装冲压模具设定级别差异,良率和旋律或者差出30%。
创恒给投资者的意见与建议向来都:先打样,选过型。
如何你做的是薄钢板产品、小文件批量多品種,寄样件来,创恒建设项目师用CX-CE手拿机光熔接工艺机证实熔接工艺郊果——焊接件成型法该如何样、热反应区多么大、要就不要加铜焊丝。信息好了,再取决选1000W更是1500W。
假如你做的是手动规范化厂品,需求上手动化产线,创恒施工师会按照其厂品规模、产能利用率节奏、工地能力,评估报告自动化的手臂悍接软件系统或铁芯悍接专机的显卡配置工作方案。创恒可对接的工服车床夹具、机械设备人、前后料、探测、读码追朔和MES系統,满足从单机手游装备到整线交货。
这套具体流程后面是创恒1996年如今业务超10000家合作方累积的工艺技术数据显示库,已经15000+㎡产量工厂、120+专属了与资格认证的开发交付使用学习能力。
熟悉的问题快问快答
问:手持型激光束点焊器能焊多厚的板?
创恒CX-CE型号1000W型号补焊规格≤2mm,1500W型号≤3mm。8mm以上的厚钢板意见采用气保焊或自然补焊方案设计。
问:电脑自动脉冲激光电弧焊机场接机需几用户进行?
一般说来须要我的理想编程学习/调整人工和位下料实操流程员。如何集成型电脑工控设备下料设计软件,实操流程人工可进一个步骤减低。创恒的电脑工控设备化方案怎么写可项目对接器机人下料和MES设计软件,实行少人化甚至于无人问津化制作。
问:厂品换型平繁,手动点焊比较合适吗?
换型过频暗示着着源执行程序和工作服设计换时不断增加,全定时点焊加工的学习效率其优缺点会被稀释溶解。但只要换型时间短、款式多,手握式点焊加工机更灵活机动。但但只要服务族类似于较高(如其他年纪的铁芯),经由执行程序转换和快换工作服设计,全定时点焊加工仍会有其优缺点。
问:能否先买手握式焊机,之后金融业务量大再上系统自功能分区吗?
完全性能够。手握式锡焊机和自主锡焊机没有取代有关,一大堆大家末期手去握式锡焊机做小一键产出和打样,末期渠道可靠后提高到自主锡焊产线。创恒提高从单机游戏到整线的分时候中实施方案,能够在末期打样时候中就规划方案好未果提高路径分析。

 浏览器自带分享功能也很好用哦~
 合肥化工厂:合肥市高园区区通安镇华金路292号1幢1层
 售后客服微信营销
 朋友圈贴吧、公众号号



 浏览器自带分享功能也很好用哦~